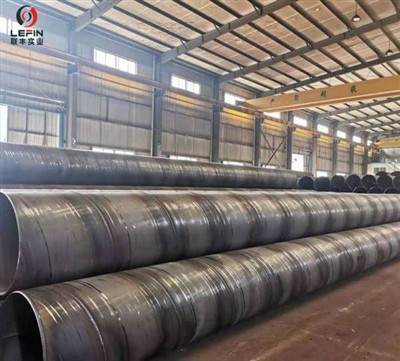
ストレートシーム鋼管が曲がる原因と矯正方法には、材料科学、加工技術、機械原理が関係します。
I. ストレートシーム鋼管の曲がりの主な原因
1. 材質と残留応力
- 転がり残留応力:鋼板の圧延工程では、不均一な冷却や変形により鋼板内に残留応力が発生します。パイプを丸めると応力が解放され、パイプが曲がります。
- 化学成分の分離:鋼ビレット中の炭素やマンガンなどの元素の分布が不均一であるため、局所的な強度差が生じます。これはその後の加工時の変形につながります。
2. 成形・溶接工程
- 成形偏差:圧延工程中の不均一なローラープレスや金型の摩耗により、チューブビレットの曲率が不均一になります。
- 溶接熱の影響:縦シーム溶接には、高周波溶接 (ERW) またはサブマージ アーク溶接 (SAW) が使用されます。-溶接部は均一に加熱されず、冷却後の応力分布のバランスが崩れます。特に片面溶接では、溶接面に向かって曲がる傾向が高くなります。-
- 溶接フィレット高さの非対称:溶接部の内面と外面の高低差により「リブ効果」が生じ、冷却時にパイプ本体が変形します。
3. 冷却および熱処理
- 不均一な冷却:焼入れまたは焼きならしプロセス中の冷却速度の違いにより、微細構造応力が生じます(変態中のマルテンサイトとフェライトの体積の違いなど)。
- I矯正中の温度が正しくない:熱間矯正を行う場合、その温度は再結晶温度(炭素鋼の場合、約600℃)よりも低くなります。その結果、材料の塑性が不十分となり、矯正後の弾性回復により二次曲げが発生しました。
4. 保管と輸送
- 不適切なサポート:多段に積み重ねる際、支柱の間隔が広すぎて、パイプの中央部分が自重でたわみ、塑性変形が発生してしまいました。
- 温度勾配:屋外保管時の日向と日陰の温度差により、熱応力により曲がりが発生します。

II.プロの矯正方法と技術のポイント
1. 機械矯正(冷間矯正)
- ローラー矯正機:
- 原理: 複数セットの矯正ロールを交互に使用して鋼管の塑性曲げを繰り返し行うことで、曲率が徐々に解消されます。{0}
- 主要なパラメータ:ロール間隔(通常はパイプ直径の 0.8 - 1.2 倍)、圧下量(降伏強度を超えるが、引張強度より低い必要があります)、矯正速度(炭素鋼の場合、通常は 20 - 40 m/分)。
- 鍵 調整のポイント:「逆曲げ方式」を採用。屈曲点の位置に応じて、対応するロールグループの縮小量を調整します。大きな曲がりの場合は複数回通過する必要があります。
- 圧力矯正機:
局部的なハードベンドに適用可能です。三点曲げ原理を採用しており、曲げの凸面側に圧力を加え、同時にマイクロメーターを使用して真直度をリアルタイムで監視します(目標は 1.5mm/m 以下)。
2. ホットストレート
• 炎矯正:
- 方法:酸素-アセチレン炎を使用して、凸状の湾曲面に帯状の熱を加えます(温度 700 - 850 度、暗赤色を示します)。その後、冷却して収縮させてまっすぐにします。
- 技術的なポイント:加熱幅はパイプの壁の厚さの 2 倍を超えてはならず、深さは壁の厚さの 3 分の 1 を超えてはなりません。{0}}結晶粒の粗大化を引き起こす可能性がある過度の加熱は避けてください。
• 全体的な熱処理矯正:
残留応力が高いパイプの場合、応力除去焼きなまし(580 ~ 650 度に加熱し、一定期間保持し、その後ゆっくり冷却する)と機械的矯正を組み合わせると、より良い結果が得られます。{0}

Ⅲ.品質管理と予防
1. オンライン監視:
レーザースキャナーを使用して真直度を連続測定し(LAPレーザー測定システムなど)、そのデータを矯正機のPLCにフィードバックして自動調整します。
2. プロセスの最適化:
- 溶接中は、入熱の非対称性を軽減するために両面同期溶接を実行します。-
- 最終圧延温度を Ar3 相変態点 (低合金鋼の場合約 850 度) 以上に制御し、二相ゾーン圧延を避けてください。
3. ストレージ仕様:
V- 字型のサドルサポートを使用してください。サポート間の間隔はパイプの長さの 1/3 以下である必要があります。片面が直射日光に長時間さらされることは避けてください。--

注意事項
高張力鋼(X70 以上など)の場合、微小亀裂の拡大を防ぐために、矯正プロセスでは変形率を 3% 未満に制御する必要があります。-
薄肉チューブ(直径/厚さの比が 40 を超える)の場合、真円度の誤差を防ぐために、矯正中に内部サポート金型が必要です。{0}}
矯正後、特に溶接部の熱影響部を検査するために、超音波検査 (UT) を実施することをお勧めします。