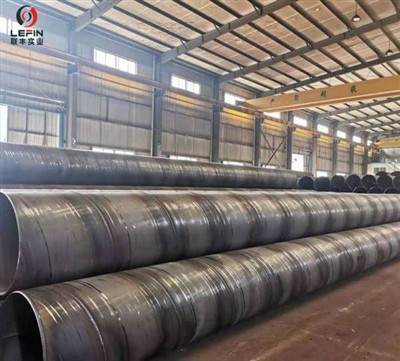
GB / T3091-2015「低圧流体輸送用溶接鋼管」によると、鋼管の表面品質は滑らかでなければならず、折り目、亀裂、層間剥離、ラップ溶接などの欠陥は許可されていません。鋼管の表面は、傷、傷、溶接部の転位、火傷および傷跡などの軽微な欠陥を有することが許され、肉厚の負の偏差を超えない。溶接部の肉厚を厚くし、内部溶接リブの存在を可能にします。
ストレートシームパイプは、機械的特性試験、平坦化試験およびフレアリング試験を受けなければならず、規格で指定された要件を満たさなければならない。鋼管は一定の内圧に耐えることができなければならず、必要に応じて、2.5Mpaの圧力試験を実施して1分間漏れを維持すべきである。渦電流試験方法は、静水圧試験を置き換えることが許される。
渦電流検査は、GB / T7735-2004「鋼管渦電流検査方法」に従って行われます。渦電流探傷方法は、プローブをフレームに固定し、探傷と溶接シームから3〜5mmの距離を保ち、鋼管の急速な動きによって溶接シームの包括的なスキャンを行うことです。探傷信号は、渦電流探傷器によって自動的に処理され、ソートされます。欠陥検出の目的を達成するため。探傷後、溶接パイプはフライングソーで指定された長さに切断され、転倒フレームを通って組立ラインから外れます。鋼管の両端は、フラットヘッドで面取りし、マークで印刷し、完成したパイプは、工場を出る前に束ねて六角形に梱包する必要があります。