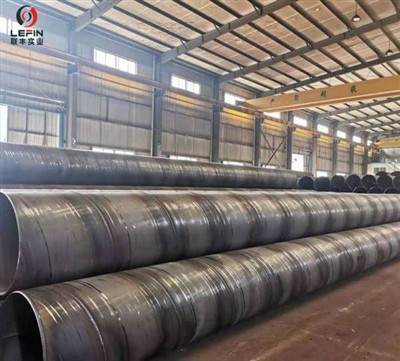
LSAW内部の作り方パイプ SSAW パイプは均一で滑らかですか?
縦方向サブマージアーク溶接管(LSAWパイプ)そしてスパイラルサブマージアーク溶接管(SSAWパイプ)石油・ガスの輸送や建築工事に広く使用されています。
しかし、溶接のため、LSAW パイプと SSAW パイプの内部は必ずしも均一または滑らかではなく、その性能と耐久性に悪影響を与える可能性があります。レフィンスチール主にLSAWパイプとSSAWパイプを生産しています。
縦方向サブマージアーク溶接パイプは、石油・ガス輸送や建築工事で広く使用されています。SSAW パイプは、石油・ガス、水資源、建設業界でよく使用されるパイプ材料です。ただし、溶接のため、LSAW パイプと SSAW パイプの内部は必ずしも均一または滑らかではなく、その性能と耐久性に悪影響を与える可能性があります。
一般的に言えば、縦方向サブマージアーク溶接管の内部を製造後に均一かつ滑らかにして、最適な性能を確保するためのさまざまな方法があります。
LSAWパイプ:
規格とグレード:
標準:EN10219、EN10217、ASTM A252、ASTM A572、API5L
学年:S235JRH、S275JRH、S355JRH、S355J0H、S355J2H、GR.1、GR.2、GR.3、GR.A、GR.B、GR.C、X52、X80
サイズ:245-1420ミリメートル
厚さ:10-50ミリメートル
コーティング:FBEコーティング、3PEコーティング、3LPEコーティング、3PPコーティング、3LPPコーティング、油絵、黒ニスコーティング
処理プロセス:
1. 鋼板を準備し、必要なサイズと形状に切断します。JCOE プロセスを使用して、鋼板を J 形状、次に C 形状、最後に O 形状にプレスして溶接します。
2. 溶接が完了したら、パイプを冷却し、余分な材料を取り除きます。
3. パイプラインが必要な基準を満たしていることを確認するために、目視検査、欠陥検出、その他の検査を実施します。
4.腐食を防ぐために保護層を塗布します。3PEコーティング、3LPEコーティング、FBEコーティングなどを含み、パイプラインを目的地まで輸送します。
方法:
1. マンドレルを使用します。マンドレルは通常、ステンレス鋼などの硬くて耐久性のある材料で作られており、製造されるパイプの形状とサイズに合わせて設計されています。マンドレルは、製造プロセス中にパイプに挿入され、内面を形作り、滑らかにします。チューブが形成されると、マンドレルが内部に押し込まれ、均一で滑らかな表面が作成されます。
2. バリ除去ツールは通常、タングステンカーバイドなどの高品質の材料で作られており、パイプの内側にしっかりと取り付けることができます。バリ除去ツールを使用すると、パイプの内面にある粗いエッジや突起を取り除くことができます。これらのツールを使用すると、徹底的かつ効果的な洗浄が保証されます。
3. 製造工程中に定期的にパイプラインを点検し、欠陥や異常がないか確認します。この方法により、製造中に内部パイプがスムーズに機能するようにしてください。
利点:
1. 縦方向サブマージアーク溶接管は、強度と耐久性に優れ、幅広い用途に適しています。高品質の鋼鉄から製造され、溶接されているため、パイプは強度、信頼性、損傷耐性に優れています。
2. 縦方向サブマージアーク溶接管は、大口径で製造でき、引張強度と降伏強度が比較的良好で、通常の管に比べて変形や破裂のリスクが低く、大量の液体やガスの輸送が必要な用途に非常に適しています。
3. 直管サブマージアーク溶接管の製造コストは他の種類の管よりも低く、溶接工程は高度に自動化されているため、生産コストが削減されます。
4. 長い継ぎ目のサブマージアーク溶接管は、標準的な溶接技術を使用して簡単に設置できるため、設置時間が短縮され、多くの建設プロジェクトで人気のある選択肢となっています。

SSAWパイプ:
規格とグレード:
標準:EN10219、EN10217、ASTM A252、ASTM A572、API5L
学年:S235JRH、S275JRH、S355JRH、S355J0H、S355J2H、GR.1、GR.2、GR.3、GR.A、GR.B、GR.C、X52、X80
サイズ:420-1420ミリメートル
厚さ:10-50ミリメートル
コーティング:FBEコーティング、3PEコーティング、3LPEコーティング、3PPコーティング、3LPPコーティング、油絵、黒ニスコーティング
処理プロセス:
1. スパイラルサブマージアーク溶接管の原材料を購入し、選択し、必要な管の仕様に基づいて適切なサイズと形状に材料を切断します。
2. パイプはスパイラル溶接技術を使用して形成され、パイプの全長にわたって直径と厚さが一定になるようにするプロセスです。
3. 溶接プロセスが完了したら、パイプラインは非破壊検査、超音波および磁性粒子検査、引張試験、降伏試験などの一連のテストと検査を受け、品質と耐久性を確認します。
4. 完成したスパイラルサブマージアーク溶接管をコーティングおよび塗装して、腐食やその他の環境要因から保護します。
方法:
1. 高度な溶接技術と設備を使用することで、オペレーターは潜在的な欠陥を回避し、溶接段階で内部の滑らかさを確保するよう努めることができます。
2. 溶接する前に、パイプの内部を徹底的に清掃し、破片や汚染物質を除去します。
3. 適切な研磨工具を使用して、溶接部の凹凸を滑らかにし、均一な表面仕上げを作成します。
4. パイプの内部を検査し、必要な基準を満たしていることを確認する必要があります。これは目視または超音波検査や放射線検査などの非破壊検査方法で行うことができます。
利点:
1. スパイラルサブマージアーク溶接パイプは高品質の鋼で作られており、強度と耐久性に優れています。高圧、振動、ストレスに耐えることができます。
2. スパイラルサブマージアーク溶接パイプは、石油・ガスの輸送や構造用途など、幅広い用途に使用されています。
3. 取り付けが簡単: スパイラルサブマージアーク溶接パイプは取り付けが簡単なため、緊急修理やメンテナンスなど、迅速な取り付けが必要なプロジェクトに人気があります。

LSAW パイプと SSAW パイプの違い:
1. ストレートシーム溶接管は、液体やガスを長距離輸送するのに適していますが、スパイラルサブマージアーク溶接管は、液体やガスを短距離輸送するのに適しています。
2. LSAW パイプは耐久性と強度に優れていますが、SSAW パイプは設置が簡単で狭いスペースでも使用できます。
要約すると、縦方向サブマージアーク溶接管(LSAW PIPE)とスパイラルサブマージアーク溶接管(SSAW PIPE)はそれぞれ異なる長所と利点があり、どちらも石油・ガス産業やその他の産業において重要なコンポーネントです。